مجله شرکت آذر پارس
بررسی دلایل کاهش تولید ساعتبهساعت کارخانه آسفالت و افت ظرفیت اسمی

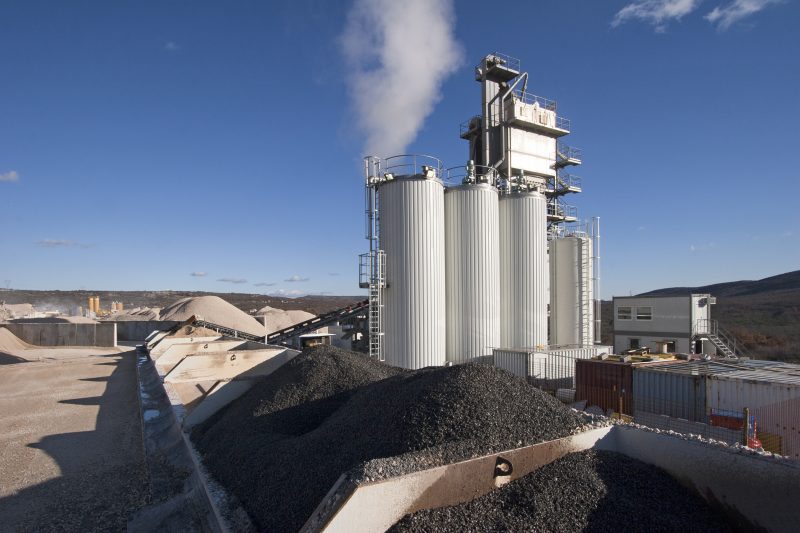
بررسی دلایل کاهش تولید ساعتبهساعت کارخانه آسفالت و افت ظرفیت اسمی ؟ یکی از چالشهای بزرگ مدیران فنی و پیمانکاران راهسازی، افت تدریجی یا ناگهانی خروجی کارخانه آسفالت در طول شیفت کاری است. یک کارخانه آسفالت که طبق شناسه فنی دارای ظرفیت اسمی ۱۶۰ تن در ساعت است، ممکن است در شرایط عملیاتی واقعی تنها ۱۰۰ تا ۱۲۰ تن آسفالت گرم خروجی تحویل دهد. این شکاف ۳۰ تا ۴۰ درصدی میان ظرفیت اسمی و واقعی، نه تنها هزینه تمامشده هر تن آسفالت را به شدت افزایش میدهد، بلکه باعث خواب کامیونها و تأخیر در اجرای پروژههای آسفالتریزی میشود.
افت راندمان کارخانه آسفالت معمولاً ناشناخته باقی میماند، زیرا بسیاری از اپراتورها آن را به کیفیت نامناسب سوخت یا رطوبت هوای محیط نسبت میدهند. با این حال، تحلیل مهندسی نشان میدهد که کاهش ظرفیت ساعتبهساعت، حاصل ناهماهنگی در ظرفیت اجزای زنجیره تولید (گلوگاههای حرارتی، مکانیکی و اتوماسیون) است. ریشهیابی دقیق این افت راندمان، مستلزم بررسی گامبهگام فرایند از فیدرهای سرد تا خروجی میکسر است.
گلوگاههای حرارتی: تاثیر رطوبت مصالح و افت راندمان درایر
خشککن یا درایر (Dryer)، قلب حرارتی کارخانه آسفالت است و بیشترین تاثیر را بر ظرفیت ساعتبهساعت خط تولید دارد. ظرفیت اسمی درایرها بر اساس رطوبت استاندارد مصالح (معمولاً بین ۳ تا ۵ درصد) محاسبه میشود. زمانی که رطوبت سنگدانهها به دلیل بارندگی یا نگهداری نادرست در دپو به ۷ یا ۸ درصد میرسد، درایر برای تبخیر این حجم از آب به زمان و انرژی حرارتی بسیار بیشتری نیاز دارد. این موضوع اپراتور را مجبور میکند سرعت تغذیه فیدرهای سرد را کاهش دهد تا مصالح با دمای استاندارد (حدود ۱۶۰ درجه سانتیگراد) از درایر خارج شوند.
علاوه بر رطوبت، افت توان مشعل، پرواز نامناسب پرههای داخل درایر و نفوذ هوای هرز (Tramping Air) از شاسی ورودی یا خروجی درایر، راندمان تبادل حرارتی را به شدت افت میدهند. اگر خط تولید شما به ظرفیت اسمی نمیرسد، بررسی ابعاد درایر و دبی فن مکنده توسط متخصصان سازنده کارخانه آسفالت ضروری خواهد بود. عدم توازن میان حجم هوای داغ تولیدی مشعل و قدرت مکش فن بگفیلتر، باعث اشباع شدن فضای درایر از بخار آب و ایجاد فشار مثبت کاذب میشود که نتیجه آن کاهش چشمگیر تناژ خروجی است.
گلوگاههای خط تولید: از گیرکردن مصالح تا افت دور الواتور
گیرکردن مصالح در سیلوهای سرد و خفه کردن فیدرها
تغذیه نامنظم مصالح در نقطه شروع خط تولید، یکی از دلایل اصلی افت ظرفیت ساعتبهساعت است. چسبندگی ماسه مرطوب در سیلوهای فیدر سرد یا وجود سنگهای اورسایز، باعث گیر کردن مصالح و قطع جریان خوراکدهی میشود. زمانی که یک فیدر قطع میشود، توازن دبی ورود مصالح به درایر برهم خورده و اپراتور ناچار است برای جلوگیری از داغ شدن بیش از حد مابقی مصالح، کلاچ خط را بکشد یا سرعت سایر فیدرها را دستکاری کند.
بکسوات تسمه و کاهش سرعت دورانی الواتور مصالح گرم
الواتور زنجیری یا تسمهای مصالح گرم وظیفه انتقال سنگدانههای داغشده از خروجی درایر به بالای برج مخلوطکن را بر عهده دارد. با گذشت زمان و شل شدن کشش تسمه/زنجیر، پدیده بکسوات روی توپی سر الواتور رخ میدهد که منجر به افت دور ناگهانی الواتور میشود. کاهش سرعت رفتوبرگشت قاشقکها باعث تجمع مصالح در پای الواتور (Shoe) و گیر کردن آن میشود. این انسداد مکانیکی، کل خط تولید را به تعطیلی کشانده و ظرفیت میانگین ساعتبهساعت را سقوط میدهد.
مسدود شدن تور توریهای سرند و کاهش سرعت تفکیک
سرند لرزان برج آسفالت باید سنگدانههای داغ را به ۴ یا ۵ سایز استاندارد تفکیک کند. گیر کردن ذرات پولکی یا کور شدن چشمیهای توری سرند (Pinning) به دلیل کیپ شدن با ذرات ریز، سطح مفید سرند را کاهش میدهد. این امر باعث متورم شدن جریان مصالح روی سرند، لبریز شدن مصالح درشتتر به سیلوهای ریزتر (Overrun) یا سرریز شدن مصالح از لولههای سرریز (Overflow) به محوطه میشود. سرریز شدن مصالح داغ به معنای اتلاف مستقیم انرژی و کاهش ظرفیت خالص تولید است.
ناكارآمدی سیستم توزین و طولانی شدن زمان سیکل اختلاط
یک سیکل استاندارد تولید آسفالت در میکسر دو محوره (Pugmill) معمولاً بین ۴۵ تا ۶۰ ثانیه زمان میبرد. اگر سیستم اتوماسیون پیالسی یا لودسلهای توزین دچار خطای کالیبراسیون یا تاخیر در پاسخدهی باشند، زمان کالیبراسیون و پیمانهزنی مصالح و قیر به ازای هر بچ ۱۰ تا ۱۵ ثانیه افزایش مییابد. شاید این تاخیر در نگاه اول ناچیز به نظر برسد، اما در طول یک ساعت کارکرد (حدود ۶۰ بچ)، منجر به از دست رفتن ۱۵ الی ۲۰ بچ کامل تولید خواهد شد.
علت دیگر افزایش زمان سیکل اختلاط، کندی تخلیه دریچههای سیلوهای گرم یا دریچه خروجی خود میکسر است. فرسودگی جکهای پنوماتیکی، افت فشار باد کمپرسور یا جرمگرفتگی دیوارههای داخلی میکسر، تخلیه آسفالت آماده به کامیون را طولانی میکند. تا زمانی که دریچه میکسر به طور کامل بسته نشود، لودسلهای توزین اجازه تخلیه بچ بعدی را نخواهند داد و این توقفهای ریز چند ثانیهای، ظرفیت نهایی کارخانه را تخریب میکنند.
تاثیر استهلاک قطعات مکانیکی و عدم انجام سرویسهای دورهای
عدم برنامه منظم برای نگهداری و بازرسی فنی، از عوامل پنهان افت ظرفیت است. ساییدگی بازوها و ناخنکهای میکسر، خورده شدن پرههای درایر، و گیرپاژ لنتهای ترمز زنجیرها باعث افزایش فشار بر الکتروموتورها و قطعات درگیر میشود. سرویس اساسی و رفع نقص مونتاژ خطوط مستهلک، تنها راه بازگرداندن توان عملیاتی کارخانههای قدیمی به نزدیک مرز ظرفیت اسمی تعیینشده توسط سازنده است.
تنظیم دقیق زاویه پرههای درایر برای ایجاد چتر کامل مصالح، آبرسانی و روانکاری به موقع یاتاقانها و تعویض توریهای فرسوده، خط تولید را در حداکثر بازده عملیاتی نگه میدارد. پایش مداوم آمپراژ الکتروموتورهای اصلی و ثبت دقیق تناژ خروجی در قالب گزارشهای ساعتبهساعت، امکان شناسایی سریع گلوگاهها را برای تیم نگهداری و تعمیرات فراهم میسازد.


