مجله شرکت آذر پارس
تفاوت سیستم فیلتراسیون کیسهای (بگ فیلتر) با وت اسکرابر در کارخانه آسفالت

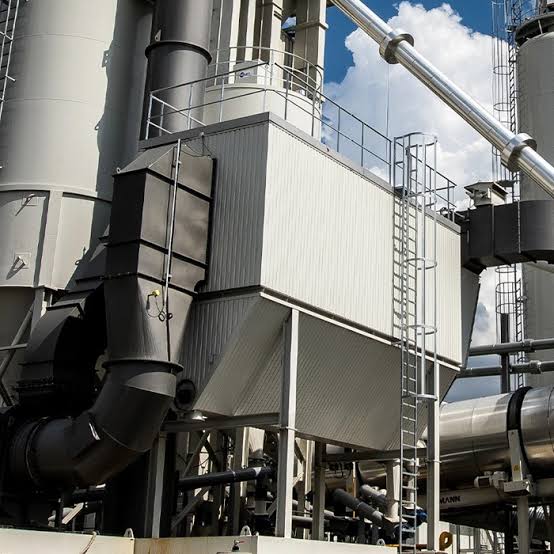
تفاوت سیستم فیلتراسیون کیسهای (بگ فیلتر) با وت اسکرابر در کارخانه آسفالت ؟ فرآیند خشککردن سنگدانهها و حرارتدهی آنها در درایر کارخانه آسفالت، حجم عظیمی از ذرات معلق، غبار معدنی و گازهای داغ تولید میکند. مدیریت این جریان غبارآلود نهتنها از حیث الزامات زیستمحیطی، بلکه از منظر بازیابی فیلر معدنی باارزش و بازگرداندن آن به چرخه اختلاط آسفالت، از کلیدیترین بخشهای مهندسی خط تولید محسوب میشود. در دهههای گذشته، صنعت راهسازی از دو رویکرد کاملاً متفاوت برای تصفیه هوای خروجی استفاده کرده است: سیستمهای مرطوب موسوم به وت اسکرابر (Wet Scrubber) و سیستمهای خشک پارچهای معروف به بگفیلتر (Bag Filter / Baghouse). انتخاب میان این دو فناوری، مرز میان یک واحد تولیدی پاک و اقتصادی را با کارخانهای پردردسر و پرهزینه تعیین میکند.
اسکرابر آبی با اتکا به تزریق قطرات آب و برخورد فیزیکی مایع با ذرات معلق عمل میکند، در حالی که فیلتراسیون کیسهای مبتنی بر عبور گازها از الیاف پارچهای متراکم و فیلتراسیون خشک است. در شرایط اقلیمی کنونی، بهویژه در مناطق مواجه با بحران کمآبی، بازدهی و پیامدهای جانبی هر سیستم اهمیت مضاعفی یافته است. اسکرابرها اگرچه ساختار مکانیکی به نسبت سادهتری دارند، اما با معضلاتی نظیر تولید لجن غلیظ، تبخیر بالای آب و خوردگی شیمیایی سازه روبهرو هستند؛ در نقطه مقابل، بگفیلترها فیلر خشک را با دانهبندی میکرونی مستقیماً بازیابی کرده و به برج بچینگ تحویل میدهند. بررسی دقیق مکانیسم عملکرد این دو شیوه، ابعاد فنی و اقتصادی آنها را آشکار میسازد.
میزان جذب غبار و آلایندگی در غبارگیر آبی و فیلتر پارچهای
راندمان به داماندازی ذرات معلق ( و ) شاخص بنیادین مقایسه وت اسکرابر و بگفیلتر است. استانداردهای سختگیرانه زیستمحیطی، حداکثر میزان خروجی غبار از دودکش کارخانههای آسفالت را به کمتر از ۵۰ میلیگرم بر مترمکعب (در برخی استانداردها زیر ۲۰ میلیگرم) محدود کردهاند.
۱. مکانیسم جداسازی و راندمان به داماندازی ذرات
در غبارگیرهای آبی (از نوع ونتوری یا برجی)، گازهای خروجی از درایر پس از عبور از یک جداکننده گرانشی، وارد گلویی ونتوری میشوند؛ در این مقطع، آب با فشار بالا توسط نازلها به شکل قطرات بسیار ریز اتمایزه اسپری میشود. برخورد اینرسی ذرات غبار با قطرات آب، آنها را سنگین کرده و از فاز گاز جدا میسازد. با این حال، ذرات با قطر کمتر از ۵ میکرون به راحتی از میان قطرات فرار میکنند و راندمان نهایی این سیستمها به ندرت از ۹۲ الی ۹۵ درصد فراتر میرود.
در بگفیلترها، فرآیند بر پایه فیلتراسیون سطحی و عمقی الیاف نبافته (Non-Woven) از جنس نومکس (Nomex) یا پلیاستر مقاوم به حرارت استوار است. با تشکیل لایه کیک غبار (Dust Cake) روی سطح خارجی کیسهها، حتی ذرات زیر یک میکرون نیز به دام میافتند. راندمان جذب بگفیلترهای مدرن فراتر از ۹۹.۸ درصد است که گاز خروجی از اگزوز را برای چشم غیرمسلح کاملاً شفاف و بیرنگ میسازد.
۲. سرنوشت فیلر معدنی: بازیابی ارزشمند در برابر تولید پسماند لجنی
یکی از بزرگترین نقاط ضعف وت اسکرابر، هدررفت کامل فیلر است. ذرات سنگی معلق پس از ترکیب با آب، به لجن تبدیل شده و به استخرهای تهنشینی روباز هدایت میشوند. تخلیه مداوم این استخرها نیازمند لودر و کامیون است و این لجن عملاً باطلهای بیمصرف و آلاینده به حساب میآید. علاوه بر این، کارخانه برای جبران این فیلر از دست رفته مجبور به خرید پودر سنگ اضافی برای برج اختلاط خواهد بود.
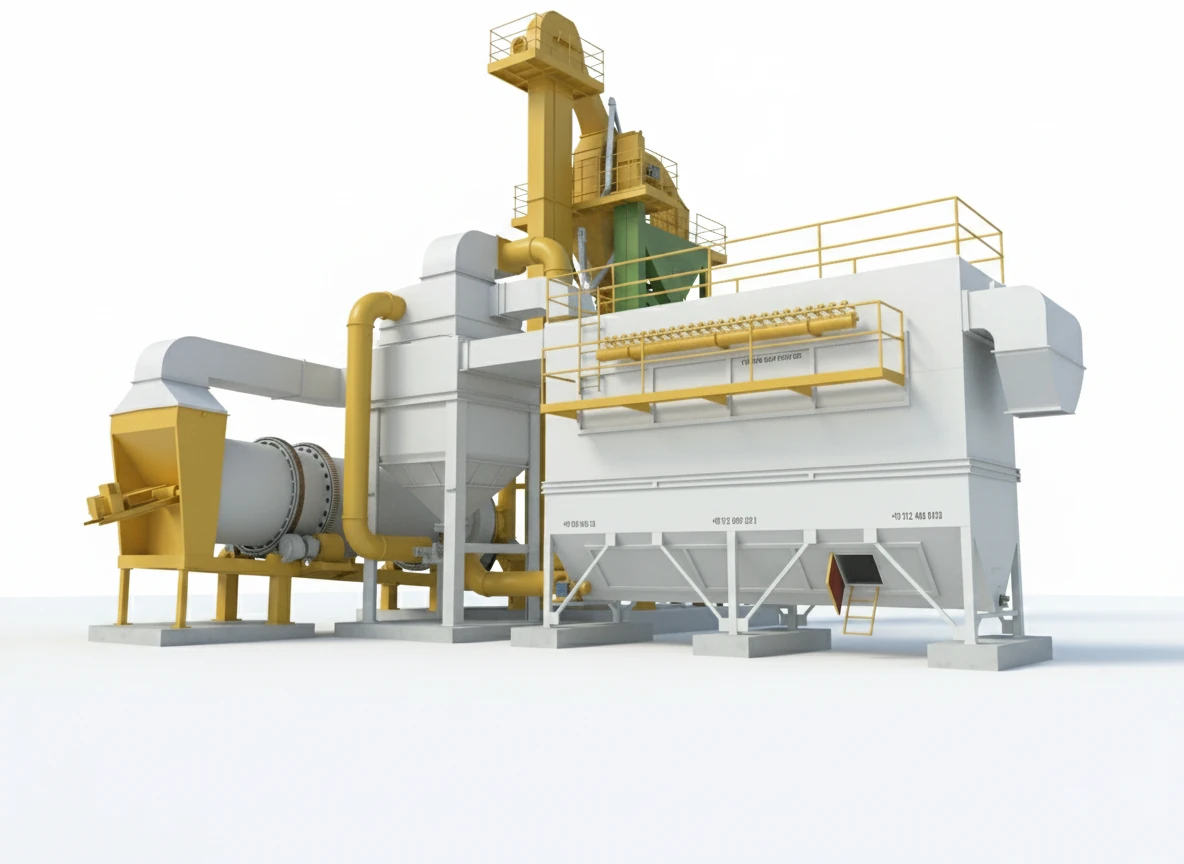
در نقطه مقابل، بگفیلتر یک سیستم کاملاً خشک است. غبار به دام افتاده روی کیسهها با ضربات هوای فشرده (پالس جت) تکانده شده و توسط اسکرو کانوایر در کف هاپر جمعآوری میشود. سپس این فیلر گرم و کاملاً خشک با الواتور یا انتقال پنوماتیک مستقیماً به سیلو فیلر یا مخزن وزنکشی برج بچینگ بازگردانده میشود. این چرخه بسته، مصرف سیمان یا پودر سنگ کارخانه را تا ۳۵ درصد کاهش داده و بازگشت سرمایه قابلتوجهی رقم میزند.
ارزیابی مصرف منابع، استهلاک و چالشهای عملیاتی
علاوه بر کیفیت جذب غبار، بررسی نیازهای لجستیکی و هزینههای جاری هر دو سامانه برای مدیران خطوط آسفالت حیاتی است:
- مصرف سرسامآور آب در وت اسکرابر: یک غبارگیر آبی برای کارخانهای با ظرفیت ۱۲۰ تن در ساعت، به طور مداوم نیازمند دبی آب گردشی قابلتوجهی است. بخش زیادی از این آب بر اثر دمای بالای گازهای درایر (حدود ۱۵۰ درجه سانتیگراد) تبخیر شده و از دست میرود؛ امری که استقرار آن را در اقلیمهای خشک و کویری غیرممکن میسازد.
- خوردگی شیمیایی و فرسایش قطعات: در صورت مصرف سوختهای سنگین مانند مازوت یا گازوئیل با گوگرد بالا، ترکیب گاز دیاکسید گوگرد () با آب اسکرابر، اسید سولفوریک رقیق تشکیل میدهد. این محیط اسیدی به شدت بدنه فلزی، نازلها و پمپهای اسکرابر را خورده و هزینه تعمیرات را تصاعدی میکند.
- نگهداری کیسهها و پایش نقطه شبنم در بگفیلتر: حساسیت اصلی بگفیلتر، کنترل دمای ورودی است. اگر دمای گاز به زیر نقطه شبنم اسیدی برسد، بخار آب روی کیسهها میعان کرده و با جذب غبار پدیدهای موسوم به «گلمال شدن کیسهها» (Blinding) رخ میدهد که مکش را مسدود میسازد. همچنین دمای بیش از ۲۰۰ درجه سانتیگراد میتواند الیاف نومکس را بسوزاند؛ از این رو استفاده از ترموکوپلهای محافظتی و دمپر هوای تازه الزامی است.
رویکرد راهبردی در انتخاب سامانه غبارگیر
جدول زیر مقایسه جامع شاخصهای عملکردی و هزینهای دو سیستم فیلتراسیون را نشان میدهد:
| شاخص فنی / اقتصادی | غبارگیر آبی (Wet Scrubber) | سیستم فیلتراسیون کیسهای (Baghouse) |
| راندمان حذف غبار | ۹۰ الی ۹۵ درصد | بیش از ۹۹.۸ درصد |
| وضعیت فیلر جذبشده | لجن باطله و نیازمند دپو | پودر خشک، گرم و قابل بازیافت در آسفالت |
| مصرف منابع آب | بسیار بالا (تبخیر مداوم) | صفر (فرآیند کاملاً خشک) |
| خطر زنگزدگی و اسید | بسیار بالا در اثر گازهای گوگردی | پایین (با حفظ دمای بالای نقطه شبنم) |
| هزینه سرمایهگذاری اولیه | پایینتر | بالاتر |
| تطابق با استانداردهای نوین | بسیار ضعیف و مشمول جریمه | کاملاً منطبق با استانداردهای بینالمللی |
بررسی این مشخصات نشان میدهد دوره استفاده از وت اسکرابرها به پایان رسیده است. توجه به الزامات قانونی فیلتراسیون هنگام طراحی و احداث خطوط جدید دیگر یک توصیه حاشیهای نیست، بلکه خط قرمز نهادهای نظارتی محیط زیست به شمار میآید. برای دریافت بدون دردسر مجوزهای زیستمحیطی، لحاظ کردن بگفیلتر در طرح اولیه ساخت کارخانه آسفالت از دوبارهکاری و جرائم سنگین جلوگیری میکند و در درازمدت هزینههای خرید مصالح ریزدانه را جبران مینماید.
گامهای پایش مستمر عملکرد سیستم فیلتراسیون
برای حفظ حداکثر راندمان کاری بگفیلتر در طول فصل کاری، اجرای اقدامات زیر ضروری است:
- بررسی روزانه اختلاف فشار (Differential Pressure): اختلاف فشار بین هوای کثیف و تمیز روی گیج مانومتر تفاضلی باید همواره بین ۸۰ تا ۱۵۰ میلیبار بماند. اعداد بالاتر نشانه گرفتگی کیسهها و اعداد کمتر نشانه پارگی کیسهها است.
- بررسی فشار مخزن باد پالس جت: رگولاتور هوای فشرده باید فشاری پایدار بین ۵ تا ۶ بار را به شیرهای برقی (Solenoid Valves) تغذیه کند تا شوک پنوماتیک توان جداسازی لایه غبار را داشته باشد.
- بازرسی چشمی اگزوز: هرگونه غبار قابل رویت در دهانه دودکش اصلی نشانه نشت یا در رفتگی بست یکی از کیسههاست و باید سریعاً تعویض یا مسدود گردد.


