مجله شرکت آذر پارس
سیستم توزین قیر و مصالح در خط تولید آسفالت چگونه کالیبره میشود؟

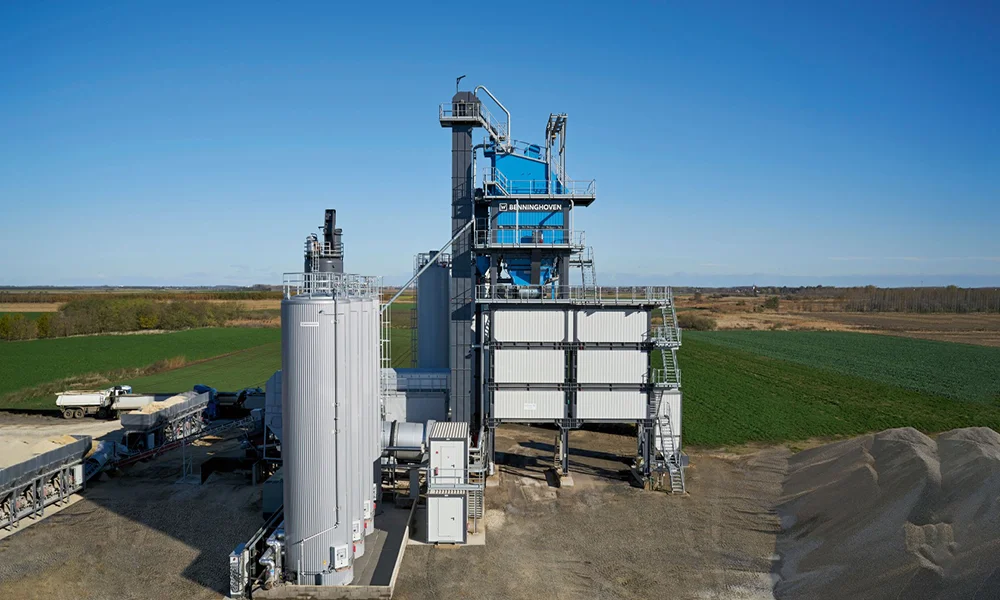
سیستم توزین قیر و مصالح در خط تولید آسفالت چگونه کالیبره میشود ؟ تولید مخلوط آسفالتی منطبق بر طرح اختلاط آزمایشگاهی (Job Mix Formula)، نیازمند رعایت دقیق نسبتهای وزنی سنگدانهها، فیلر معدنی و قیر خالص است. کوچکترین انحراف در توزین این اجزا، تعادل حجمی آسفالت را برهم زده و پدیدههایی نظیر قیرزدگی (Bleeding) در صورت افزایش قیر، یا عریانشدگی سنگدانهها و شیارشدگی زودهنگام (Rutting) در صورت کاهش قیر را رقم میزند. در کارخانههای مدرن ناپیوسته، وظیفه سنجش جرم بر عهده لودسلهای حساسی است که زیر هاپرهای توزین مصالح، مخزن قیر و سیلو فیلر نصب شدهاند. کالیبراسیون دورهای این حسگرها، شرط اصلی تضمین کیفیت خروجی و جلوگیری از اتلاف متریال گرانقیمت در خط تولید است.
کالیبراسیون سیستمهای توزین فرآیندی مهندسی برای تصحیح خطای غیرخطی (Non-Linearity)، پسماند مکانیکی (Hysteresis) و خطای ناشی از نوسانات دمایی یا لرزشهای سازهای کارخانه است. سیستمهای توزین در معرض گرد و غبار شدید، ارتعاشات مداوم ناشی از کارکرد سرندهای لرزان و تغییرات دمایی مصالح داغ تا ۱۸۰ درجه سانتیگراد قرار دارند. از این رو، تنظیم اولیه در زمان نصب کارخانه به هیچ وجه برای کل دوره بهرهبرداری کافی نبوده و بازرسیهای میدانی منظم، مرز میان سودآوری اقتصادی و تولید آسفالت معیوب را تعیین میکند.
مراحل کالیبراسیون لودسلهای هاپر توزین مصالح و فیلر
۱. بازرسی فیزیکی، رفع مهاربندها و تنشهای مکانیکی
پیش از هرگونه تغییر نرمافزاری، باید اطمینان حاصل شود که باسکول به صورت کاملاً آزاد و معلق روی لودسلها قرار دارد. هرگونه جوشکاری غیرمجاز، گیر کردن سنگ میان هاپر و شاسی، یا سفت شدن بیش از حد مهاربندهای ضد زلزله و باد، میتواند خطای پارازیتی شدیدی در توزین ایجاد کند. همچنین سلامت کابلهای شیلددار، تمیزی جانکشن باکس (Junction Box) و عدم نفوذ رطوبت به مدارهای داخلی لودسلها باید با اهممتر و ولتمتر با دقت میلیولت کنترل شود.
۲. تنظیم نقطه صفر استاتیک (Zero Calibration)
در این مرحله، هاپر توزین باید کاملاً از مصالح یا فیلر تخلیه و تمیز شود. وزن مرده خود هاپر به همراه متعلقاتی مانند دریچههای تخلیه پنوماتیک، به عنوان بار مرده (Dead Load) شناسایی میشود. اپراتور از طریق منوی کالیبراسیون در تابلو پیالسی، دستور صفرسازی (Tare) را ارسال میکند تا سیستم مقدار خروجی لودسلها در حالت خالی را به عنوان نقطه صفر مطلق در نظر بگیرد.
۳. بارگذاری پلهای با وزنههای استاندارد مرجع (Span Calibration)
برای سنجش پاسخ لودسلها در طول دامنه کاری، از وزنههای مرجع چدنی با وزن مشخص و کالیبرهشده (معمولاً وزنههای ۵۰، ۱۰۰ یا ۵۰۰ کیلوگرمی) استفاده میشود. این وزنهها به صورت متقارن و در چند مرحله بر روی هاپر بارگذاری میشوند:
- مرحله ۲۵٪ ظرفیت: بررسی پاسخ خطی و همگرایی قرائت نمایشگر با جرم واقعی.
- مرحله ۵۰٪ ظرفیت: ارزیابی رفتار حسگرها در محدوده میانی توزین.
- مرحله ۷۵٪ و ۱۰۰٪ ظرفیت: اطمینان از عدم اشباع خروجی تقویتکننده لودسل و ثبت شیب کالیبراسیون (Gain).
در هر پله بارگذاری، عدد نمایش داده شده روی تابلوی کنترل بررسی و فاکتور کالیبراسیون تصحیح میشود تا تفاضل وزن ثبتشده با جرم مرجع به کمتر از ۰.۱ درصد برسد.
۴. آزمون تخلیه پلهای و ارزیابی پسماند (Hysteresis Test)
پس از ثبت بیشترین بار، وزنهها به صورت مرحلهای برداشته میشوند تا رفتار حسگرها در مسیر برگشت بررسی شود. اگر عدد نمایشگر در هنگام تخلیه با زمان بارگذاری مغایرت داشته باشد، نشاندهنده وجود پسماند مکانیکی در لودسل، تغییر شکل الاستیک نشیمنگاه یا سایش مفاصل نگهدارنده هاپر است که باید با تعویض قطعات برطرف شود.
ظرافتهای مهندسی در کالیبراسیون سیستم توزین قیر داغ
توزین قیر به مراتب حساستر از مصالح سنگی است؛ زیرا قیر در دمای تقریبی ۱۴۰ تا ۱۶۰ درجه سانتیگراد به داخل باسکول مخصوص پمپاژ میشود و کوچکترین انحراف چند کیلوگرمی در قیر، کیفیت صدها کیلوگرم مخلوط را نابود میسازد.
- اثر انبساط حرارتی: حرارت بالای قیر باعث انتقال گرما به بدنه لودسلها میشود. در سیستمهای استاندارد، از لودسلهای مجهز به صفحات عایق تفلون و سیلیکون حرارتی استفاده میشود تا تغییرات دما مقاومت کرنشسنجها (Strain Gauges) را تغییر ندهد.
- مسیر لولههای انعطافپذیر: لولههای ورود و خروج قیر به هاپر وزنکشی باید دارای اتصالات منعطف (Flexible Hose) باشند تا نیروی انبساط لولهها یا فشار پمپ به عنوان بار اضافی روی لودسلها ثبت نشود.
- وزنکشی تجمعی و باقیمانده قیر: از آنجا که مقداری قیر همواره به دیوارههای هاپر میچسبد، کالیبراسیون باید به گونهای در نرمافزار تعریف شود که وزن تهنشین شده پیش از هر تزریق به صورت خودکار از محاسبات کسر شود.
نقش پردازش دیجیتال و اتوماسیون در پایداری دقت توزین
حتی در صورت کالیبره بودن مکانیکی لودسلها، پردازش دادهها در تابلو اپراتوری تعیینکننده خروجی نهایی است. جدول زیر اثر پارامترهای کنترل دیجیتال بر دقت سیستم توزین را نشان میدهد:
| پارامتر کنترلی | کارکرد فنی در خط تولید | اثر عدم تنظیم بر فرآیند اختلاط |
| فیلترهای دیجیتال نویزگیر | حذف ارتعاشات دینامیکی برج سرند | پرش مداوم ارقام وزنی و تاخیر در بسته شدن جکها |
| محاسبه پیشانداز پرواز مصالح (In-Flight) | جبران سنگدانههای معلق در هوا پس از بستن دریچه | وزنکشی بیش از حد (Over-batching) مداوم مصالح |
| نمونهبرداری فرکانس بالا () | ثبت لحظهای تغییرات وزن در تخلیه سریع | کاهش دقت در تزریق شوکمانند قیر به میکسر |
در پروژههای حساس بزرگراهی، اهمیت دقت تابلو کنترل و سیستم اتوماسیون پیالسی بیش از پیش نمایان میشود. استفاده از لودسلهای اروپایی با دقت بالا، از استانداردهایی است که هر سازنده کارخانه آسفالت متعهد موظف به رعایت آن در تابلو کنترل است تا با حذف خطای انسانی و نوسانات محیطی، انطباق دائمی مخلوط خروجی با طرح اختلاط آزمایشگاهی تضمین گردد.
چکلیست پایش روزانه و هفتگی باسکولهای کارخانه آسفالت
تیم کنترل کیفیت باید پروتکل دورهای زیر را برای جلوگیری از کالیبرهزدایی سیستم پیادهسازی کند:
- بررسی بالشتکهای الاستومری: عدم پوسیدگی یا دفرمه شدن لایههای ضربهگیر زیر پایه لودسلها.
- تست با بار مرده ثابت: قرار دادن یک وزنه مشخص روی هاپر در آغاز هر شیفت کاری جهت اعتبارسنجی صفر روزانه.
- بازرسی مسیر حرکت آزاد جکهای پنوماتیک: اطمینان از عملکرد روان دریچهها و عدم برخورد بدنه شوتینگ با مخزن توزین.
- تخلیه رطوبت مدار هوای فشرده: جلوگیری از تاخیر در فرمان الکتریکی شیرهای برقی فرماندهنده به هاپرها.


