مجله شرکت آذر پارس
چکلیست تجهیزات و قطعات اصلی تشکیلدهنده خط تولید آسفالت

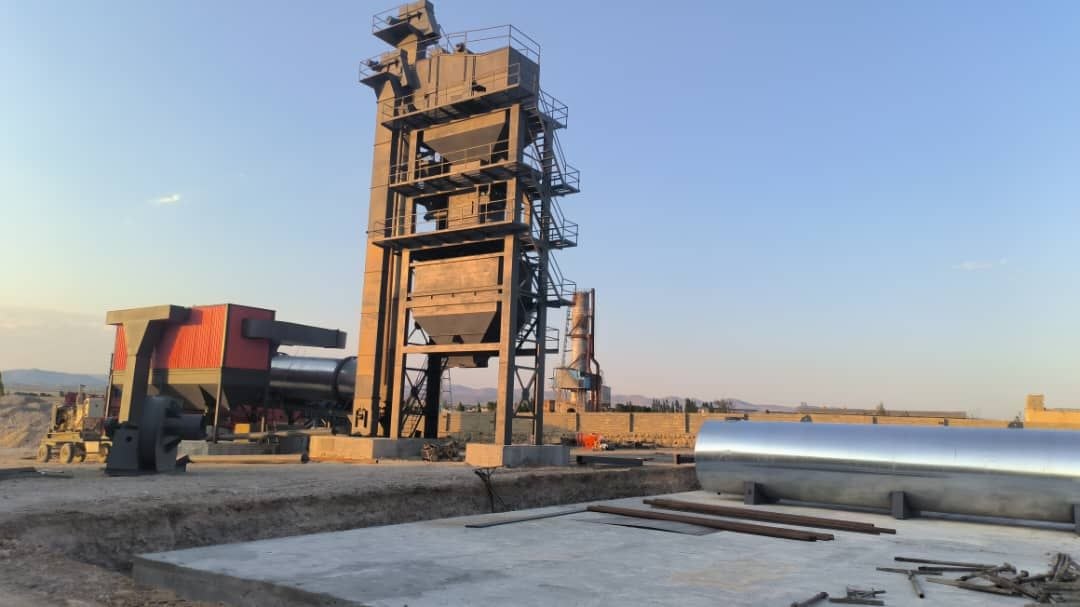
چکلیست تجهیزات و قطعات اصلی تشکیلدهنده خط تولید آسفالت ؟ سرمایهگذاری در احداث کارخانه آسفالت پروژهای چندوجهی و سرمایهبر است که موفقیت عملیاتی آن وابسته به انتخاب دقیق سیستمها و ماشینآلات هماهنگ با ظرفیت تولید هدف میباشد. بدون شناخت عمیق از عملکرد هر بخش، خط تولید با گلوگاههای مکرر، توقفهای ناخواسته، اتلاف مصالح و مصرف سوخت مازاد روبرو خواهد شد. خطوط تولید آسفالت در مدلهای ناپیوسته (بچینگ پلنت) و پیوسته (درام میکسر)، فرآیندی شامل تفکیک دانهبندی، رطوبتزدایی، حرارتدهی دقیق، فیلتراسیون ذرات معلق، توزیع قیر و اختلاط همگن را مدیریت میکنند. تسلط بر پیکربندی هر یک از این ماژولها امکان مقایسه مهندسیشده پیشنهادات سازندگان را برای کارفرمایان فراهم میسازد.
برای دستیابی به بیشترین بازدهی اقتصادی و کیفی، نخستین گام تحلیل ریزبینانه اجزا در مراحل پیش و پس از تماس با حرارت مشعل است؛ مرحلهای که نیازمند دقت در انتخاب آلیاژها، توان موتورها و ظرفیتهای حجمی است. پیش از نهایی کردن سفارش، دریافت پیشفاکتور شفاف از یک سازنده کارخانه آسفالت باسابقه مانع از تحمیل هزینههای پنهان خرید قطعات جانبی میشود. بررسی دقیق و گامبهگام مشخصات هر بخش، پایه و اساس طراحی یک خط تولید بادوام و سودآور به شمار میرود.
نام و وظیفه قطعات خط گرم و خط سرد کارخانه آسفالت
یک کارخانه آسفالت گرم بهطور ساختاری به دو بخش عملکردی تفکیک میشود: «خط سرد» که انتقال و دانهبندی اولیه مصالح سنگی مرطوب را بر عهده دارد و «خط گرم» که عملیات حرارتی، دانهبندی دقیق نهایی، وزنکشی و اختلاط آسفالت را انجام میدهد. هر قطعه در این زنجیره، نقشی حیاتی در پیوستگی خط دارد.
بخش اول: اجزا و وظایف تجهیزات خط سرد
خط سرد نقطه ورود مصالح سنگی به سیستم است. مدیریت دقیق درصد دانهبندی در این مرحله، راندمان مراحل بعدی بهویژه خشککن و سرند گرم را تضمین میکند:
- سیلوهای مصالح سرد (Cold Feed Bins):سیلوهای فولادی چندگانه (معمولاً ۴ تا ۶ هاپر) وظیفه ذخیرهسازی اولیه شن، ماسه و فیلر با دانهبندیهای مختلف را بر عهده دارند. این سیلوها با دیوارههای شیبدار و ضربهگیرهای اختصاصی طراحی میشوند تا از قفل شدن یا دندانهدار شدن جریان مصالح مرطوب پیشگیری کنند.
- فیدرهای تغذیهکننده نواری و ارتعاشی (Feeders):فیدرهای متصل به زیر هر سیلو مجهز به موتورهای دور متغیر (اینورتر) هستند. وظیفه آنها کنترل دبی جرمی خروجی از هر سیلو بر اساس طرح اختلاط تعیینشده است تا نسبت اولیه ترکیب دانهبندی بدون انحراف وارد چرخه شود.
- نوار نقاله جمعآوری و تخلیه (Collecting Conveyor Belt):این تسمهنقاله در زیر تمام فیدرهای سرد امتداد مییابد و مصالح ترکیبشده را به یک جریان واحد تبدیل میکند. رولیکهای ضربهگیر و تسمههای مقاوم در برابر سایش در این بخش بار وارده از تخلیه مداوم سنگدانهها را جذب میکنند.
- تسمهنقاله انتقال به درایر (Inclined Feed Conveyor):این تسمهنقاله شیبدار مصالح را با زاویهای مشخص تا دهانه ورودی خشککن حمل میکند. معمولاً در مسیر این نوار، سنسورهای توزین دینامیکی (بلت اسکیل) و توریهای جداسازی دانههای درشت تعبیه میشود تا قلوهسنگها به خشککن وارد نشوند.
بخش دوم: اجزا و وظایف تجهیزات خط گرم (Hot Aggregate System)
خط گرم پیچیدهترین و حساسترین فاز تبدیل مصالح خام به آسفالت گرم است. در این ناحیه، حرارت، سایش مکانیکی شدید و گردوغبار چالشهای اصلی تجهیزات هستند:
- خشککن یا درایر (Rotary Dryer Drum):استوانهای دوار با زاویه شیب ملایم که مجهز به پرههای هدایتکننده داخلی است. مصالح در حین چرخش درایر به شکل پردهای ریزشی در معرض شعله مستقیم و گازهای حاصل از احتراق قرار میگیرند تا رطوبت آنها به کمتر از ۰.۵ درصد رسیده و دمای مصالح تا دامنه ۱۶۰ الی ۱۷۵ درجه سانتیگراد افزایش یابد.
- مشعل توربوجت (Heavy Fuel/Gas Burner):تأمینکننده انرژی حرارتی درایر که بر اساس نوع سوخت در دسترس (گاز شهری، گازوئیل یا مازوت) بهصورت تکسوز، دوگانهسوز یا سهگانهسوز طراحی میشود. اتمایزاسیون دقیق سوخت و کنترل نسبت هوا به سوخت در مشعل از تشکیل دوده و مصرف بیش از حد سوخت جلوگیری میکند.
- بالابر قاشقکی مصالح گرم (Hot Elevator):الواتور عمودی زنجیری یا تسمهای مجهز به قاشقکهای فولادی منگنزی سختکاریشده که مصالح فوقالعاده داغ را از خروجی خشککن به بالاترین نقطه برج بچینگ (بالای سرند ارتعاشی) منتقل میسازد. دیوارههای این الواتور باید با عایقهای حرارتی مرغوب پوشیده شوند تا اتلاف دما رخ ندهد.
- سرند لرزان ارتعاشی گرم (Vibrating Screen):سرند چندطبقه (معمولاً ۴ تا ۵ طبقه توری) که مصالح داغ را پس از خشک شدن مجدداً با دقت میکرومتری دانهبندی و تفکیک میکند. محفظه سرند کاملاً آببندیشده ساخته میشود تا از خروج گردوغبار به فضای برج جلوگیری کند.
- سیلوهای ذخیره مصالح داغ (Hot Aggregate Bins):این مخازن حرارتدیده مستقیماً زیر سرند قرار گرفته و مصالح دانهبندیشده را بهطور موقت نگه میدارند. دیوارهها دارای نشانگرهای سطح، حسگرهای دمایی و لولههای تخلیه سرریز جهت برقراری تعادل جرمی هستند.
- سیستم توزین دقیق (Weigh Hoppers):سیستم بچینگ نیازمند توزین جداگانه سه مؤلفه اصلی است: مصالح سنگی گرم، فیلر بازیابیشده / تازه و قیر داغ. استفاده از لودسلهای دیجیتال با دقت تفکیک بسیار بالا در این بخش، تطابق محصول نهایی با استانداردهای مهندسی روسازی را قطعی میکند.
- میکسر دو محوره (Twin-Shaft Pugmill Mixer):مغز متفکر فرآیند اختلاط که مصالح توزینشده، فیلر و قیر را در بازه زمانی بین ۳۰ الی ۴۵ ثانیه به یک ترکیب کاملاً همگن و پوششیافته با غشای قیر تبدیل میکند. لولهکشی تزریق قیر تحت فشار، جدار داخلی لاینرها و بازوهای فولادی مقاوم به سایش ضدخش از مؤلفههای کیفی این بخش هستند.
سیستمهای پشتیبان، فیلتراسیون و ذخیرهسازی قیر
خطوط سرد و گرم بدون سیستمهای فیلتراسیون، تغذیه فیلر و ذخیره قیر قابلیت کارکرد ندارند. استانداردسازی این تجهیزات زیستمحیطی و پایهای الزامی است:
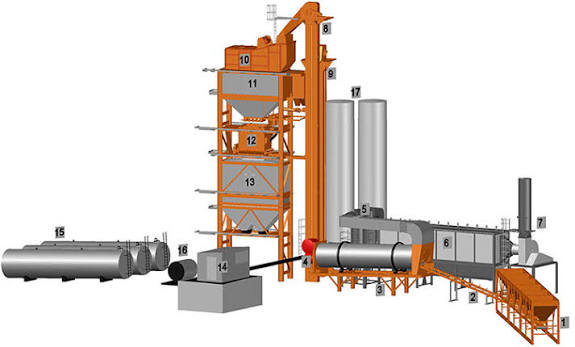
سیستم فیلتراسیون کیسهای و مولتیسایکلون
گازهای داغ و غبار ناشی از چرخش مصالح در درایر ابتدا وارد سایکلون اولیه شده و ذرات خشن را تهنشین میکنند. ذرات سبکتر و میکرونی سپس به محفظه بگهاوس هدایت میشوند. کیسههای فیلتر از جنس نومکس یا پلیاستر مقاوم به دمای ۲۰۰ درجه سانتیگراد، ذرات را جذب کرده و توسط پالس هوای فشرده به سیستم خط تولید برمیگردانند تا گاز پاک از دودکش خارج شود.
سامانه فلاکس و فلاسک ذخیره قیر
قیر باید در محدوده دمایی ۱۴۰ الی ۱۶۰ درجه نگهداری شود. فلاسکهای عایقبندیشده مجهز به لولههای مارپیچی کویل روغن داغ این وظیفه را بر عهده دارند. اویل هیتر، پمپهای دندهای دوجداره انتقال قیر و لولهکشیهای حرارتدیده مجهز به ژاکت روغن حرارتی از ملزومات این سیستم هستند.
سیلوی ذخیره فیلر و آسفالت گرم
آسفالت نهایی توسط بالابر واگنی به سیلوهای ذخیره منتقل میشود. این سیلوها با ظرفیتهای ۶۰ تا ۲۰۰ تن دارای جکت حرارتی و جداره ضدچسبندگی هستند تا امکان نگهداری آسفالت را به مدت چند ساعت بدون کاهش افت دمایی فراهم کنند.
جدول چکلیست تجهیزات، جنس قطعات و الزامات بازرسی دورهای
| بخش / تجهیز | عملکرد اصلی | آلیاژ / استاندارد ساخت قطعات سایشی | دوره بازرسی و نگهداری |
| سیلوهای سرد | دپو اولیه و تفکیک سنگدانه | ورق St-37 با پوشش رنگ اپوکسی صنعتی | هفتگی (بررسی سلامت لاینرها و قیف) |
| فیدرها و نوارها | کنترل دبی و انتقال مواد مرطوب | لاستیک EP400 چندلایه و بلبرینگهای آببندیشده | ماهانه (تنظیم رگلاژ، کشش نوار و سنسورها) |
| درایر (کوره خشککن) | رطوبتزدایی و حرارتدهی | ورق آلیاژی مقاوم به حرارت (A516 Gr 70) و پرههای ضدسایش | دوهفتهیکبار (بررسی ضخامت پوسته و بالانس رولرها) |
| مشعل صنعتی | تأمین توان حرارتی | نازلهای فولادی ضدزنگ و پمپهای فشار قوی سوخت | ماهانه (سرویس نازل، تنظیم نسبت اکسیژن و دبی) |
| الواتور گرم | انتقال عمودی مصالح داغ به سرند | زنجیرهای آلیاژی سختکاریشده، باکتهای فولادی منگنزی | هفتگی (تست کشش زنجیر، روغنکاری یاتاقان و سنسور پارهگی) |
| سرند ارتعاشی | تفکیک میلیمتری مصالح گرم | توریهای فولادی فنری ضدسایش، فنرهای ارتجاعی هویدیوتی | روزانه (بررسی پارگی توریها و سلامت ویبراتورها) |
| لودسلهای توزین | محاسبه دوزینگ مصالح، قیر و فیلر | لودسلهای فولادی با استاندارد حفاظتی IP68 | پیش از شروع فصل و ماهانه (کالیبراسیون با وزنههای استاندارد) |
| میکسر دو محوره | همگنسازی قیر و مصالح | بازوها و پنجههای آلیاژ چدن ضدسایش نایهارد ۴ | هفتگی (اندازهگیری فاصله پنجه تا جداره و سلامت گریسپمپاژ) |
| سیستم بگهاوس | غبارزدایی و بازیابی فیلر | پارچههای متراکم ضداسید و نسوز، شیرهای پالسجت پیستوندار | روزانه (کنترل فشار تفاضلی و بررسی نشتی کیسهها) |
| مخازن و اویل هیتر | ذخیره و تثبیت دمای قیر | مخازن دوجداره با پشم سنگ، لولههای بدون درز مانیسمان | ماهانه (آنالیز سلامت روغن حرارتی، تست ترانسمیتر دما) |
بررسی مشخصات فنی پیش از استعلام قیمت خط تولید
پیش از اقدام به مقایسه قیمتها و ارسال درخواست مناقصه، تهیه یک ماتریس فنی منسجم نقشه راه سرمایهگذار است. خرید بدون تعیین دقیق مؤلفههای زیر باعث بروز اختلافات اجرایی خواهد شد:
- ظرفیت اسمی در برابر ظرفیت واقعی (Actual vs. Rated Capacity): ظرفیت خط تولید (مثلاً ۱۲۰، ۱۶۰ یا ۲۰۰ تن در ساعت) معمولاً بر مبنای رطوبت ۳ تا ۵ درصدی مصالح تعریف میشود. در مناطقی با رطوبت بالای مصالح، توان درایر و ابعاد فن مکنده باید حداقل ۲۰ درصد بزرگتر از ظرفیت اسمی سفارش داده شود.
- کیفیت لاینرها و ناخنهای اختلاط میکسر: قطعات سایشی داخل دیگ میکسر مستقیماً تحت اصطکاک شدید سنگدانهها هستند. استفاده از متریال با استاندارد نایهارد (Ni-Hard) یا برنزهای سخت اختصاصی تفاوت عمدهای در هزینه قطعات یدکی ایجاد میکند.
- سطح فیلتراسیون کیسهای: سطح مقطع مفید فیلتراسیون (نسبت هوا به پارچه / Air-to-Cloth Ratio) باید بهدرستی محاسبه شود. اگر نسبت بالاتر از استاندارد باشد، راندمان مکش درایر کاهش یافته و افت شدید ظرفیت رخ میدهد.
- سیستم اتوماسیون و مانیتورینگ: اتاق فرمان مجهز به PLC صنعتی و سیستم کنترل تماماتوماتیک امکان گزارشگیری دقیق لحظهای، نمایش ارورها و ذخیره صدها فرمولاسیون طرح اختلاط را میسر میکند و ضایعات بچ اول را به صفر میرساند.
ارزیابی مشخصات متالورژیکی، الکتریکی و گارانتی کارخانهسازنده پیش از امضای قرارداد، ریسکهای مالی پروژه را کنترل کرده و بقای سودآور سرمایهگذاری را در درازمدت تضمین میکند.


